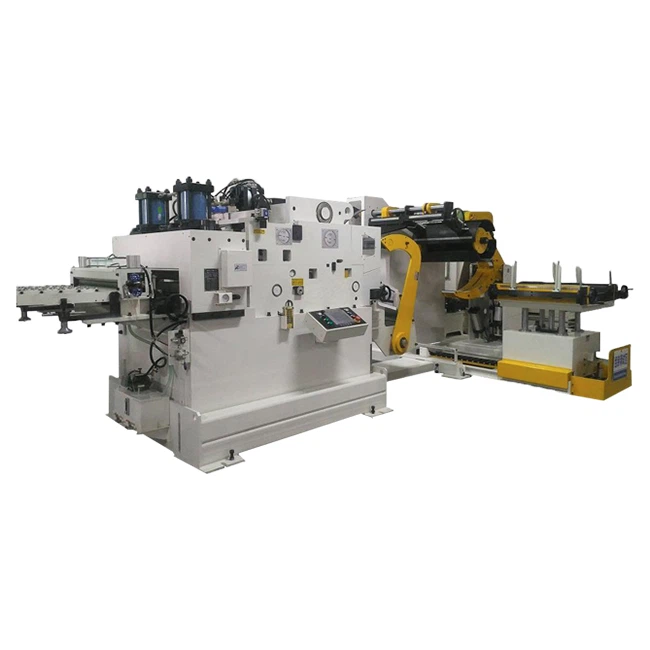
Nadat de hogesnelheidsrollentoevoer voor verschillende vormen is gebruikt, hebben verschillende mallen verschillende vormhoogten, verschillende vereisten voor het stempelen (stapafstand, verschillende toevoertijd) en materialen met verschillende materiaalbreedte en -dikte. Daarom zijn hogesnelheidsrollen vereist. De feeder wordt onderworpen aan een reeks aanpassingen om te voldoen aan de behoeften van het nieuwe matrijsstempingsproces, dat ook het belangrijkste onderdeel is van de high-speed roller feeder.
Hogesnelheidsrollentoevoer
De afstelling ervan na de matrijswisseling omvat hoofdzakelijk: invoerhoogte, materiaalbreedte materiaaldikte, toevoerstapafstand, aanvoertijd, instelling van de tuimelaar en instelling van de losse staafinrichting.
1. Pas de werkelijke invoerhoogte van de Jinzhide hogesnelheidrolleraanvoer aan de hoogte-eis van de nieuwe vorm aan. Deze aanpassing kan eenvoudig worden uitgevoerd door de stelbouten aan te passen onder de montageplaat van de hogesnelheidsrollentoevoer.
Snelle invoer van de invoerhoogte van de rolleninvoer
Opmerking: de invoerhoogte is de hoogte van de invoerlade van de feeder en het niveau van de onderste mal van de mal wanneer het materiaal niet wordt ingevoerd en de riem wordt na het invoeren op het niveau ingesteld; de werkelijke invoerhoogte van de hogesnelheidsrollentoevoer moet na de aanpassing worden aangepast. De bovenste bevestigingsbouten worden opnieuw vergrendeld.
2. Pas de materiaalbreedte en -dikte van de Jinzhide high-speed roller feeder aan om aan te passen aan de nieuwe materiaaleigenschappen. De materiaalbreedte wordt beperkt door de positie van het stopwiel in te stellen; de materiaaldikte wordt bereikt door de instelplaat voor materiaaldikte aan te passen.
Breedte- en dikteafstelling van de rolletoevoermateriaal
Opmerking: de materiaalbreedte en -dikte mogen het maximale bereik van de materiaalbreedte en -dikte niet overschrijden.
3. Pas de invoerstap ervan aan zodat deze voldoet aan de nieuwe vereisten voor het stemproces. Aanpassingsmethode: Schroef de instelschroef voor de toevoerstap op de excentrische schijf van toevoeropeningen los en draai vervolgens de stelschroef zodat de ingestelde toevoerstap overeenkomt met de vereiste toevoerstap van de mal.
Aanpassing roltrapstapelaar
4. Pas de voedertijd aan om het optimale voerinterval te bepalen. Pas de invoertijd aan door de excentrische schijf van de hoge snelheid van de rolleninvoer te draaien.
5. Pas de tuimelarm van Jinzhide high-speed roller feeder, zodat de hoek van de tuimelaar en de trekstang is 90 graden wanneer de punch stopt op de bovenste dode middenpositie (het principe van high-speed roller feeder is vergelijkbaar naar steen slijpen tofu).
Roller feeder losse staaf aanpassing
6. Pas de positie van de rollentoevoer aan om de staaf te ontspannen, zodat deze kan worden gebruikt voor de relaxatietijd van de nieuwe mal.