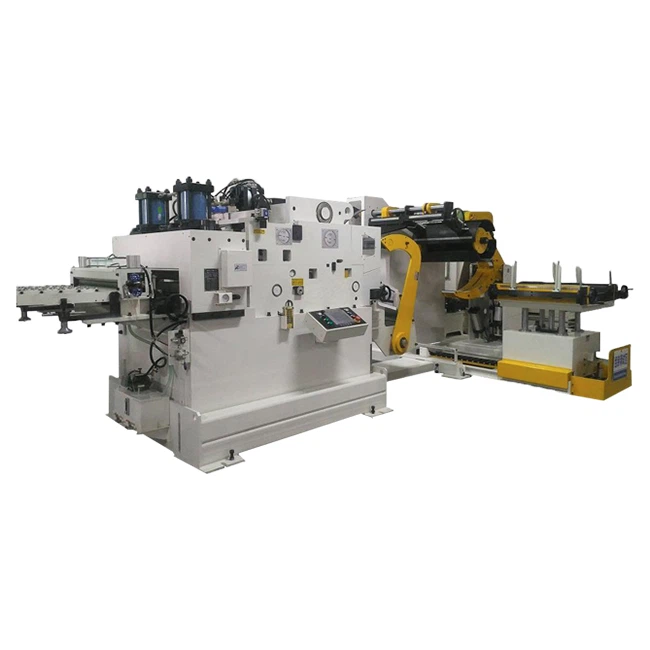
De invoerstap is de invoerlengte van het materiaal van de feeder. Het wordt ook de invoerlengte genoemd. Het is een van de belangrijkste parameters van de luchtaanvoer. De grootte ervan wordt bepaald aan de hand van het feitelijke stempelproces van de ponsmatrijs. Er zijn verschillende stempelprocessen met verschillende vereisten voor de toevoerstap. Om deze reden heeft de toevoerstap van de luchtaanvoerinrichting een bepaald instelbereik en is het nodig om de toevoerstap van de luchttoevoer bij te stellen telkens wanneer de nieuwe vorm wordt vervangen. Een ring.
Het principe van de luchtaanvoer is vergelijkbaar met dat van een medische injector, die de bewegende spalk door de cilinder duwt om de voeding te realiseren. De aanpassing van de invoerstap en de daadwerkelijke aanpassing van de instelling zijn de bewegende hoeveelheid van de bewegende spalk. De specifieke aanpassingsstappen zijn als volgt:
1. Om de bewegende hoeveelheid van de bewegende spalk van de luchttoevoer in hoofdzaak gelijk te maken aan de toevoerstap, wordt het vereiste aantal instelbare toevoerstappen (de borgring) gemonteerd op de centrale staaf (ook aangeduid als een gids het spoor).
Speciale aandacht moet worden besteed aan deze operatie:
• Zorg bij het installeren van de afstelstapafstandhouder (borgring) dat de veiligheidshandschoenen op de juiste manier worden gedragen.
• Niet gebruiken als de stap-ring (borgring) van de luchtaanvoer niet correct is geïnstalleerd. Als het tijdens het gebruik af valt, zal het de onderdelen van de luchtaanvoer beschadigen.
2. Maak de pasbouten los met behulp van de meegeleverde zeskantsleutel.
3. De microcorrectie van de toevoerstap wordt uitgevoerd door de knop van de fijninstelschroef voor de toevoerstap aan te passen. (De fijne afstelschroef voor de toevoerstap roteert tegen de klok in gedurende 1 week en de toevoerlengte is 1 mm.)
Stel de opening tussen de bewegende spalksectie en de regelafstand van de instelbare voedingsstap (borgring) of de nylon steunring in met behulp van een schuifmaat.
4. Nadat de meting is voltooid, moet de positioneringsschroef worden vergrendeld en vervolgens de instelschroef voor de toevoerstap worden bevestigd.
5. Voer een enkele stempeltest uit op de ponsmachine. Meet na meerdere keren of de invoerstap in overeenstemming is met de vereisten voor het verwerken van stempels. Als de stap correct is, kan de automatische continue stempeling direct worden uitgevoerd; als dat niet het geval is, moet de aanpassingsstap opnieuw worden aangepast.