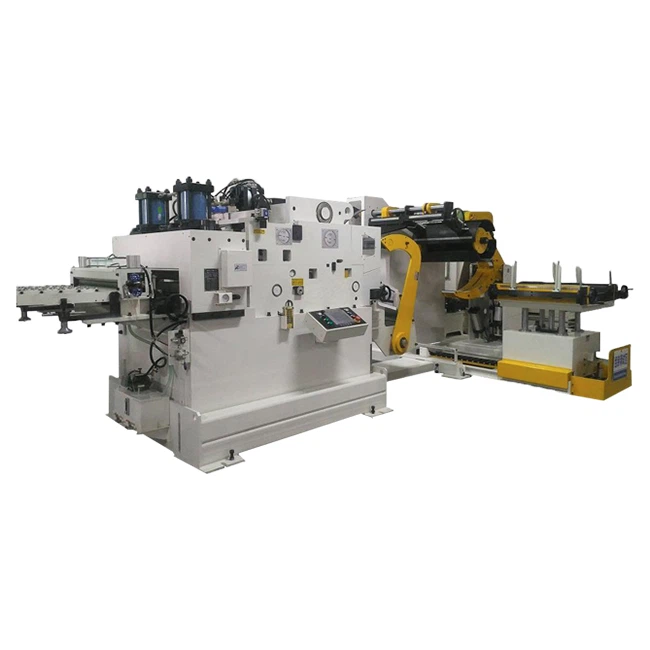
Op dit moment zijn de meeste pons- en vormprocessen voor rubberen magnetische vellen enkelstansprocessen. De verwerkingsmethode is om eerst de positioneringspennen op de stansvorm in te stellen en vervolgens een stuk magnetische rubberplaat in de positioneerpen te steken, en de operator gebruikt beide handen. Druk tegelijkertijd op de punchstartknop om perforeren uit te voeren. Nadat het ponsen is voltooid, wordt het product uit de matrijs genomen en wordt een ander stuk magnetisch rubbervel in de positioneringsgroef of de positioneringspen voor de volgende pons gestoken. Hoewel het stansproces de veiligheid van personeel kan garanderen, is de productie-efficiëntie laag. Aangezien het rubberen magnetische vel door een velvorm moet worden geponst, is de verhouding van het randmateriaal te groot en wordt de invoer van de productiekosten verhoogd.
Om deze reden is het bij de vervaardiging van magnetische rubbervellen een onvermijdelijke trend in de industrie om het continue ponsproces te gebruiken in plaats van het enkele ponsproces, en de progressieve bewerking moet de ponsvoedingsapparatuur gebruiken, dus er zijn zoveel feeders apparatuur op de markt. Wat? Er zijn veel feeders op de markt, niet hoe duurder, hoe geavanceerder hoe beter, de feeder van het rubberen magnetische vel continu ponsproces is de luchtaanvoer. De luchtaanvoer drukt en laat de zwevende stang door de heen en weer gaande beweging van de ponsschuif bewegen, zodat de zwevende stang het druk- en vrijgavesignaal naar het tijdrelais verzendt en de aandrijfinrichting bestuurt, waardoor een continue automatische toevoer wordt gerealiseerd, waardoor het effectief de handmatige invoer, die niet alleen de verschillende nadelen en onveilige factoren van de bediening van het personeel vermijdt, maar ook de arbeidsintensiteit van de bediener sterk vermindert en de efficiëntie van de stempelproductie aanzienlijk verbetert. Het kan nauwkeurig worden gerealiseerd door de luchtaanvoer automatisch te voeden. Positionering en equidistante voeding, zodat de productie van randmateriaal tijdens het stansen kan worden verminderd, hetgeen niet alleen het gebruik van materialen verbetert, maar ook de kosten van het stansen bespaart.
Luchttoevoertoepassing
Bij feitelijk gebruik wordt het rubberen magnetische vel eerst door de luchtaanvoerpallet gevoerd en gaat het achtereenvolgens door het aanslagwiel, de bewegende spalk en de vaste klemplaat en wordt het op de werktafel aan een zijde van de ponsschuif geplaatst, dus dat de ponsschuifknop het kan slaan. Besnoeiing; pas het stopwiel van de luchtaanvoer correct aan om het rubberen magnetische blad te positioneren.
In de begintoestand bevindt de bewegingsspalk van de luchtaanvoer zich aan de zijde dichtbij het positioneringsschot en de rubberen magnetische vellen gaan respectievelijk tussen de betrouwbare bewegende spalk van kwaliteit en de tweede bewegende spalk en tussen de betrouwbare bevestigingsspalk van kwaliteit en de tweede bevestiging spalk; De startknop, de stansschuiver begint af te drukken en drijft de geleideplaat naar beneden om samen naar beneden te gaan. De geleideplaat drukt de zwevende stang in en genereert een neerwaartse druk. De zwevende stang verzendt het druksignaal naar het tijdrelais via de bedieningsknop en het tijdrelais controleert eerst De hefcilinder drijft de kwaliteit aan om de klemplaat naar beneden te bewegen, het rubberen magnetische onderdeel vast te klemmen en samen met de bewegende klemplaat te bewegen; het tijdrelais stuurt vervolgens de telescopische cilinder van de luchttoevoermachine om de tweede bewegende klemplaat te bewegen om naar de basis te bewegen, waardoor het rubberen magnetische deel wordt voortbewogen in de richting van de basis; de luchtaanvoersector betrouwbare bevestigingsspalk en de tweede bevestigingsspalk spannen het rubberen magnetische blad verder om kreuken te voorkomen en beïnvloeden het perforatie-effect. Nadat de ponsschuiver het ponsen heeft voltooid, beweegt deze naar boven en drijft de geleideplaat omhoog om samen naar boven te bewegen en de geleidingsplaat geeft de zwevende stang van de luchtaanvoer vrij. Op dit moment verzendt de zwevende staaf het vrijgeefsignaal opnieuw naar het tijdrelais via de besturingsknop en bestuurt het tijdrelais eerst de hefcilinder. Bestuur de kwaliteit om de spalk omhoog te brengen en terug te keren naar de beginpositie, de kwaliteit van de betrouwbare spalk wordt vrijgegeven aan de rubberen magnetische plaat; het tijdrelais stuurt vervolgens de telescopische cilinder om de tweede bewegende spalk naar de beugel te verplaatsen, en keert terug naar de beginpositie, dus herhaald, volledig geautomatiseerd stempelen.