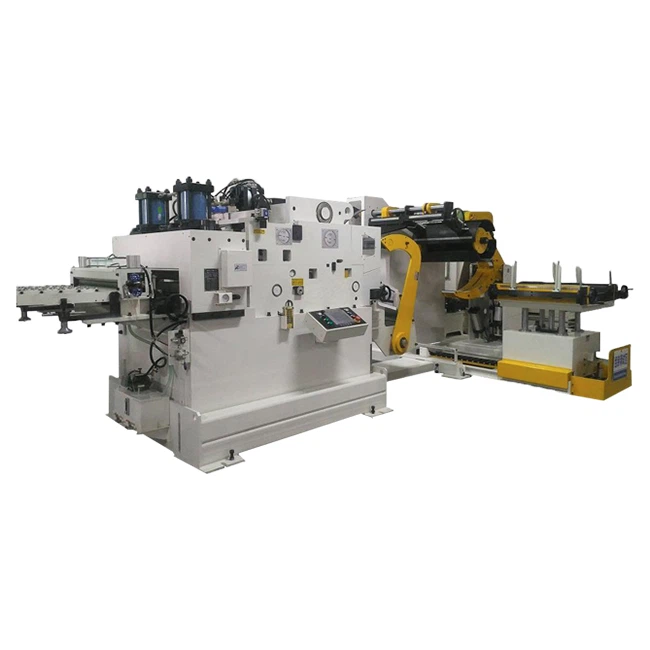
Blanking is een van de gebruikelijke processen voor het verwerken en produceren van stempels. In het traditionele stansproductieproces selecteert de operator de metalen strip die in vellen moet worden gesneden en stuurt vervolgens handmatig één vel in de pons die is uitgerust met een enkele stansmatrijs voor de verwerking en productie van het stempel. Het productieproces is complex en vereist veel mankracht om plaatwerkstrips te maken. Voor massaproductie heeft de traditionele single blanking-methode een lage productie-efficiëntie. Bovendien zal een groot aantal overgebleven materialen worden geproduceerd tijdens het maken van plaatwerkstrips, die grondstoffen verspillen en niet kunnen voldoen aan de behoeften van moderne verwerking en productie.
De popularisering van de ponsinvoer lost fundamenteel de problemen op van een lage productie-efficiëntie en grote materiaalverspilling van het traditionele enkelvoudige blankingproces. Nadat de ponsinvoer is gebruikt met de stans-progressieve matrijs van de pons, wordt de spoeltoevoermethode toegepast, waardoor de bewerking wordt geëlimineerd dat de traditionele stansvorm in lange stroken metaal moet worden gesneden. De bewerking is handiger en vermijdt de verspilling van overgebleven materialen in dit proces. Vergeleken met de traditionele verwerkingsmethode van enkele stansmatrijs, kan progressieve stansverwerking de productie-efficiëntie met 2.5-6 keer verbeteren en {{2} besparen } procent van de grondstoffen. Bovendien, aangezien de grondstoffen van progressieve stansverwerking spoelmaterialen zijn, kan het, wanneer de toevoermachine van de ponsmachine wordt gebruikt met de stansmatrijs, automatische toevoer realiseren en het afval door de snijder afsnijden, wat handig is voor de operator om te verzamelen het afval. Werkingsprincipe van progressief stansproces: vergeleken met de traditionele stansmatrijs met enkele pons, wordt de progressieve stansmatrijs toegevoegd met een stopsensor en een stopsensor. De stopsensor wordt gebruikt om een stopsignaal naar de stempel te sturen om de neerwaartse beweging te stoppen na het detecteren van de neerwaartse beweging van de bovenste matrijs naar de neerwaartse vooraf ingestelde positie; De stopsensor wordt gebruikt om een stopsignaal naar de pons te sturen om de opwaartse beweging te stoppen na het detecteren van de opwaartse beweging van de bovenste matrijs naar de opwaartse vooraf ingestelde positie, en een voedingssignaal naar de ponsinvoer van de pons te sturen voor invoeractie bij de dezelfde tijd. Onder hen is het onderste oppervlak van de bovenste matrijs van de stans progressieve matrijs vast verbonden met de binnenste geleidingskolom, de positie die overeenkomt met de binnenste geleidingskolom op de onderste matrijs is voorzien van een geleidingsgat om de binnenste geleidingskolom op te nemen, de controleer de sensor is aangebracht in het onderste deel van het geleidegat en het onderste deel van het geleidegat is de vooraf ingestelde neerwaartse positie; De twee zijden van het bovenoppervlak van de onderste matrijs zijn vast verbonden met de buitenste geleidingskolom en de overeenkomstige positie van de bovenste matrijs en de buitenste geleidingskolom is voorzien van een geleidingsgroef die de buitenste geleidingskolom bevat. De terugslagsensor is ingesteld op het bovenste deel van de geleidegroef en het bovenste deel van de geleidegroef is de vooraf ingestelde positie. De progressieve matrijs voor het stansen is voorzien van een aantal stansponsen en concave delen op respectievelijk de bovenste matrijs en de onderste matrijs. In het bijzonder kan de equidistante verspringende verdeling worden gebruikt om meerdere stansdelen tegelijkertijd op één vlak te ponsen. Deze verdeling van stempeldelen kan ervoor zorgen dat de druk van elk drukdeel tijdens het stempelen in evenwicht is, om het probleem van een inconsistente vorm van het stansen van eindproducten als gevolg van ongelijke spanning te voorkomen. Dit zorgt ook voor de invoernauwkeurigheid van de ponsinvoer