In het traditionele proces voor het vervaardigen van stempels wordt gewoonlijk één enkele productiemodus voor het perforeren van een enkel werkstuk gebruikt voor het verwerken van een enkel werkstuk. Elke stoot kan slechts één mal per keer perforeren en vervolgens wordt het tweede proces geperforeerd door handmatige invoer. De methode heeft niet alleen een slechte stempelnauwkeurigheid, lage productie-efficiëntie, hoge arbeidskosten, hoge arbeidsintensiteit en er is geen klein veiligheidsrisico door handmatige invoer.
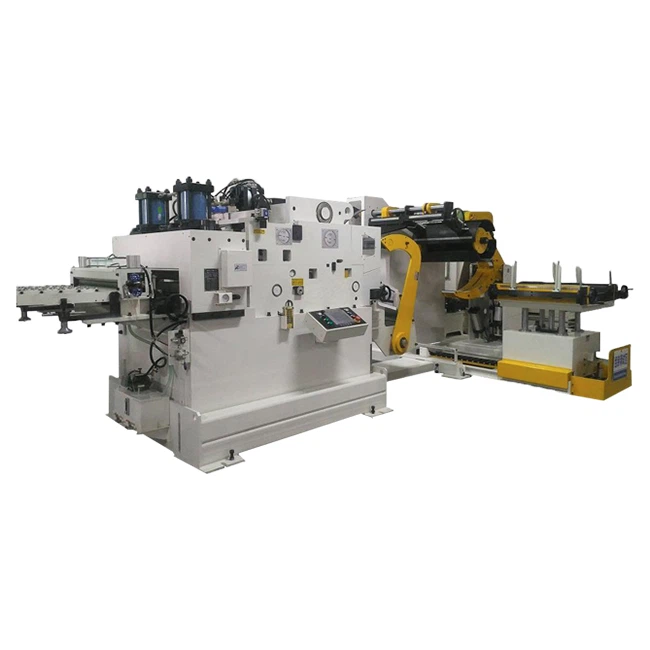
Met de popularisering van feeder- en ponsautomatiseringsapparatuur is de traditionele single-punch-modus geleidelijk vervangen door de productiestand voor multi-stationstempels, bestaande uit een NC-servovoeder en een ponsmachine met meerdere stations. De stansproductielijn met meerdere stations loopt door één machine. Op de ponsmachine kunnen meerdere sets matrijzen worden geïnstalleerd, die de stansprocesproductie van meerdere stansen in één ponsproces in één keer kunnen realiseren. De positionering is nauwkeurig en de productkwaliteit is goed. De volledig geautomatiseerde stansproductie met hoge efficiëntie, hoge precisie, hoge kwaliteit, energiebesparing en materiaalbesparing wordt gerealiseerd.
Wanneer de productielijn met meerdere stations wordt gebruikt, wordt het materiaal van de spoel afgerold en afgevoerd door het materiaalrek, en wordt de nivellering genivelleerd en vervolgens via de NC-servovoeder naar de ponsvorm gestuurd. Het materiaalrek wordt bestuurd door het inductieframe tussen de nivelleermachine en de feeder. De automatische toevoer van het spoelmateriaal, de grootte van elke toevoer, wordt automatisch geregeld door de NC-servovoeder; nadat de coiling is genivelleerd, wordt deze naar de ponsmachine gestuurd om te beginnen met werken, de ponsschuifregelaar wordt omlaag gebracht om het eerste perforatie-voorgat te voltooien, en vervolgens de ponsmachine. Wanneer de schuif stijgt, begint de snel bewegende manipulator werk. Nadat de arm van de hoge-snelheid bewegende manipulator het werkstuk in de volgende vorm zuigt en een signaal geeft, daalt de ponsschuifregelaar om de tweede stap van het ponsen van het gat te voltooien; de robot zuigt en grijpt door de zuignap. Het werkstuk, de ponsschuif gaat omhoog, de robot begint te werken. Wanneer de robot het werkstuk in de derde vorm beweegt en een signaal geeft, daalt de ponsschuifregelaar af en voltooit de derde stap van de randvorming; wanneer de laatste arm van de robot zal worden Wanneer het werkstuk van het station naar de positie van de transportband wordt gezogen, eindigt de volledige complete stempelcyclus van het werkstuk en wordt het volledig geautomatiseerde rillen eenvoudig en snel gerealiseerd. Druk productie.