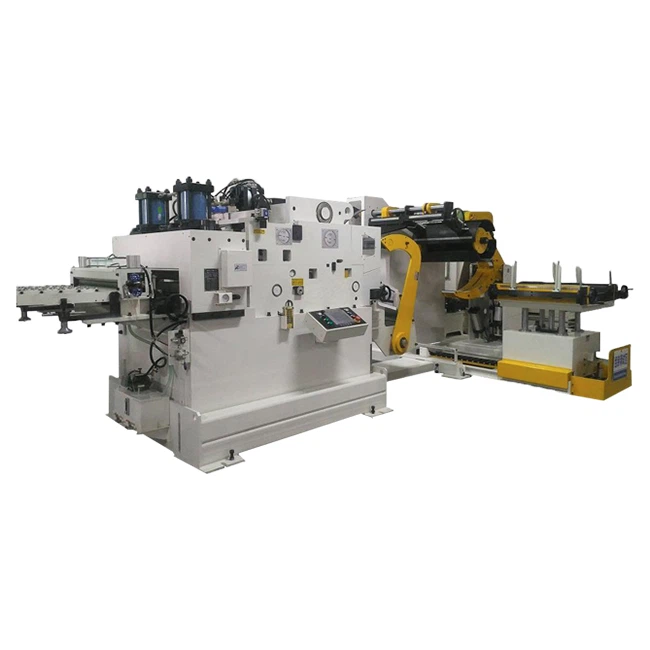
Veel klanten denken dat de toevoertijd van de perforator niet instelbaar is en dat de toevoertijd van de perforator kan worden aangepast. Wanneer de feederfabrikant de perforator installeert, wordt de invoertijd van de feeder aangepast aan het ponspunt van 9 (270 graden). Feeding, 3 (90 graden) einde van de feed, dergelijke voedingstijd kan in principe voldoen aan de behoeften van de meeste stempelen producten, maar op basis van verschillende producten en stampen snelheid, moet u de voedertijd aan te passen, het volgende is voor high-speed roller feeder, NC De drie meest gebruikte feeders, CNC-feeder en luchtaanvoer aanpassen.
Hoe de voedertijd van de feeder aan te passen
1. Feeder tijd aanpassing van luchtaanvoer
De standaard tijdaanpassing van de toevoervoorziening van de luchtaanvoerunit wordt aangepast door de zwevende stang in te drukken. Wanneer de standaard luchtaanvoereenheid is geïnstalleerd, wordt een geleideplaat op de schuif van de ponsmachine geïnstalleerd en wordt de zwevende stang door de schroef op de geleideplaat gedrukt om de invoer te regelen. Tijd, de zwevende staaf is equivalent aan een schakelaar voor gasuitwisseling. Wanneer de zwevende stang wordt ingedrukt, wordt de gasbron gesloten. Wanneer de lucht omhoog wordt gebracht tot aan de top, wordt de luchtbron aangesloten op de luchtaanvoer om te voeden, zodat de lengte van de schroef die op de geleideplaat wordt gedrukt, wordt aangepast. Het kan de voedertijd regelen. Hoe meer de schroeven van de geleideplaat worden neergelaten, hoe later de invoertijd wordt verzonden. Er is ook een toevoertijd van de luchtaanvoer geregeld door een magneetventiel toe te voegen. De luchtaanvoer is uitgerust met een magneetventiel om de tijd aan te passen. Het is consistent met de aanpassingsmethode van de NC-besturingsfeeder.
2. Voertijdinstelling van hogesnelheidsrollentoevoer
De hogesnelheidsrollentoevoer past de invoertijd aan door de positie van de excentrische schijf die is verbonden met de stansmachine aan te passen. Een eenvoudige methode is om de ponsmachine in de gewenste invoerhoek te brengen en vervolgens de schroef op de schaalring van de excentrische schijf aan te passen om in lijn te liggen met de trekstang. Wat betreft de schaalring naar beneden of naar boven, afhankelijk van het model van de pers en het model van de feeder, als de timing van de feeder precies het tegenovergestelde is wanneer de schaalring naar beneden wijst, plaatst u gewoon de schaalring omhoog.
3.NC controle voeder tijd aanpassing
De toevoertijd van de NC-numerieke besturingsfeeder wordt aangepast door de toevoersignaallijn die de ponsnok verbindt. De cam-componenten zijn mechanisch en elektronisch. Als het mechanische type de meldkamer van de nokkengroep moet openen, zoek dan de aansluiting van de invoegsignaalleiding van de NC-signaalaanvoer. De camera, stel vervolgens de hoek van de camera af en pas de tijd aan die nodig is om het signaal naar het signaal te sturen. Als het een elektronische nok is, moet de ponshoek van de gewenste toevoertijd worden ingevoerd in de mens / machine-interface van de pons. Er is ook een traditionele ponsmachine die geen signaal van een nokkengroep heeft. Bij het installeren van de NC-besturingsfeeder wordt een set van twee nokken aan de remremas toegevoegd. De ene is de invoersignaalnok en de andere is de ontspanningssignaalnok plus twee jogs. Schakelaar, dit type past de voedingstijd aan, u moet de nok van het voedingssignaal vinden, dan de schroef losdraaien waarmee de twee nokken zijn bevestigd en de voedingsnok instellen op de tijd die nodig is om te voeren. Opmerking: verander de hoek van de camera niet.