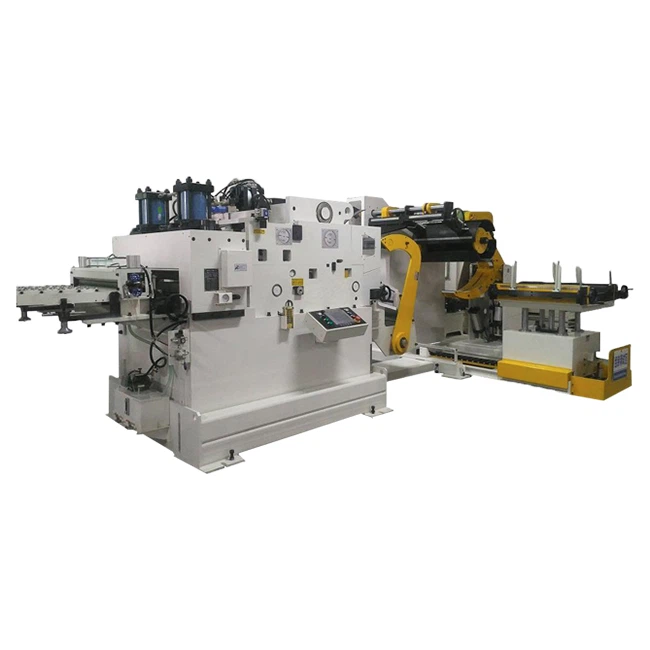
Er zijn veel typen feeders en de toepassingsplanning is breed. Sommige klanten melden waarom het gebruik van goede feeders aan het begin het productievermogen van het stempelen aanzienlijk kan verbeteren. In feite, in de toepassing, na de vervanging, wat is de reden?
Er zijn twee belangrijke redenen voor het krassen van de samenstellende materialen. Ten eerste omdat het materiaal niet goed is afgesteld en de andere is dat het materiaal is bekrast en het materiaal erg dun is. Er zijn verschillende behandelingen voor verschillende soorten stansvoeders. Plan, snelle roller feeder, CNC servo feeder. Het scratch-behandelplan wordt beschreven.
Ten eerste vormt de hogesnelheidsrollentoevoer een materiaalkras.
De hogesnelheidsrollentoevoer gebruikt een puur mechanische transmissievoerrol om de toevoeractie te voltooien. Door de druk van de drukveer in te stellen om de mate van aanhalen te veranderen, is het losmakende effect van de mechanische stansstaaf voltooid.
Verwerkingsplan: 1. Controleer of de aanpassing van de materiaaldikte correct is, als er geen juiste gerichte aanpassing is, kan deze worden behandeld; Controleer of er zich vreemd materiaal (ijzervijlsel, zand, enz.) In de vultrechter bevindt en of er een schone roller voorhanden is; Het materiaal is erg dun en het materiaal is erg zacht. Deze feeder vervangt de verpakte PU-plastic drum of wordt omgezet in een pull-materiaal.
Voeder
Tweede. De feeder vormt een materiële kras.
Het principe van het luchttoevoersysteem is vergelijkbaar met dat van de conventionele spuit. Het wordt aangedreven door een externe luchtbron en het materiaal dat wordt vastgehouden door de bewegende spalk wordt door de roller geduwd om de luchttoevoer te voltooien. Om ervoor te zorgen dat de feeder op zijn plaats zit, heeft de beweegbare bek van de feeder een grote klemkracht nodig. De spalk zelf is gietijzer. Ervan uitgaande dat het materiaal dun is, is het zachte materiaal (aluminium, koper, enz.) Zeer eenvoudig om een materiaalkras in de klemwerking te vormen.
Behandelplan: wanneer de materialen dun zijn en de materialen zacht zijn (aluminium, koper, enz.), Zijn de beweegbare spalk en de vaste spalk van de goudtoevoer bedekt met een film om het probleem op te lossen.
Ten slotte. De CNC-servo-invoer vormt een materiaalkras.
De CNC servo-feeder selecteert de servomotor om de invoerrol door de synchrone riemschijf te drijven om de invoeractie te voltooien. Door de druk van de drukveer in te stellen om de mate van druk te wijzigen, wordt de cilinder ontspannen om de bovenste trommel te duwen om het effect van ontspanning te bereiken.
Verwerkingsplan: 1. Controleer of de aanpassing van de materiaaldikte correct is. Als de aanpassing niet correct is, kan de beleidsaanpassing worden afgehandeld; Controleer de toevoerrol op vreemde voorwerpen (ijzerschroot, zand, enz.) En of er een schone wals is die kan worden gehanteerd; Controleer of de bovenste trommelvormige speling te groot is en de cilinderdruk te groot is, met als gevolg speling na het einde van de speling. Wanneer de roller het materiaal klemt, wordt aangenomen dat het afstellen van de speling en lege grond van de cilinder en het versoepelen van de luchtinlaatdruk van de cilinder overmatige krassen en vervorming van het materiaal zal veroorzaken; Het materiaal is erg dun en het materiaal is erg zacht, dus de feeder moet worden vervangen door een PU-vat of worden omgezet in een geborsteld materiaal.