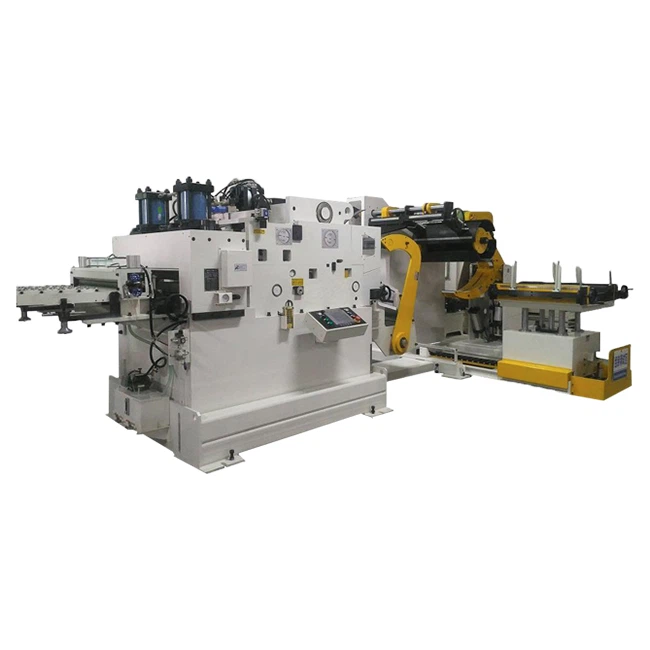
In de stempelfabriek zijn er veel soorten producten die klanten moeten afstempelen. Wanneer ze zijn uitgerust met automatiseringsapparatuur, komen ze vaak standaard feeders, nivelleermachines en andere randapparatuur tegen die niet aan de daadwerkelijke productiebehoeften van klanten kunnen voldoen. Op dit moment kan Long Geng Machinery worden aangepast ontwerp van verschillende oplossingen, klantgericht, en sterk verbeterd op de machine om de productie-eisen van de klant te maximaliseren.
Onlangs NC-feeder en vormmachine om een productielijn te vormen. Om kosten te besparen en mankracht te verminderen, moet de productielijn verbindingsbesturing realiseren en wordt gehoopt dat één persoon volledige lijnbediening kan realiseren. In antwoord op de daadwerkelijke behoeften van klanten heeft Long Geng een oplossing voor klanten ontworpen: in de pers en de punch, tussen de ponsmachine en de vormmachine om het sensorframe te vergroten, is het sensorframe verdeeld in de bovengrens van inductie en de onderste inductielimiet, om de snelheid van de pons te regelen; Een totale console, van de controlestansmachine, de verbindingsfunctie van de vormmachine, de specifieke maatregelen zijn als volgt.
NC servo feeder geïntegreerd besturingsprincipe
Regel de snelheid van de punch:
Ponsverschuiving - Wanneer het materiaal de onderste inductielimiet raakt, wordt de ponssnelheid langzamer; wanneer het materiaal zich tussen de bovenste en onderste limieten bevindt, werkt de ponsmachine op normale snelheid; wanneer het materiaal de bovenste detectielimiet raakt, werkt de ponsmachine op hoge snelheid, enzovoort. Het is niet nodig om het ponsen automatisch te stoppen en meerdere keren te starten bij daadwerkelijk gebruik.
Verbinding:
Consolefunctie: Punch noodstop, reset en start-functie, en kan single-stop en alle stop-functies realiseren. Bij deze methode hoeft de NC-feeder niet te worden bediend.
NC servo feeder verbetering:
1, NC zelf om meertrapsvoeding, geheugen 20 geheugenprogrammering te bereiken, en kan het aantal voedingen aanpassen.
2. Volgens de vereisten van de klant, realiseer 3 reeksen outputcontrole, controleer de actie van de solenoïdeklep, en realiseer de actieverandering van de vorm. Dit proces heeft een korte omsteltijd en heeft geen invloed op de werking van de ponsmachine.
3. In het aspect van stansverschuiving: drie sensoren worden gebruikt om de verschuiving van de stansmachine te besturen, dat wil zeggen, de sensor is in de groef geïnstalleerd en wanneer het materiaal binnen het bereik van een bepaalde sensor valt, de snelheid van de ponsmachine wordt bestuurd, maar het proces wordt gevolgd. Punch inverter matching (vereist een invertermodel en een handleiding).
4. Online: twee feeders en vormmachines zijn aangesloten. Het bedieningspaneel van de NC-feeder kan afzonderlijk worden gestart en gestopt en de respectieve stempels worden gecontroleerd om te stoppen. Bovendien kan op het online configuratiescherm elke machine afzonderlijk worden gestart. Downtime, u kunt ook de hele lijn besturen (dwz één knop bestuurt alle machine-stops).
Samengevat, de implementatie van het verbindingsbesturingsschema is volledig haalbaar en de werkelijke kosten zijn niet hoog, alleen het detectieframe en de detectiestang (CR-waarneemstaaf), het tussenrelais, de draad en andere accessoires kunnen worden voltooid.