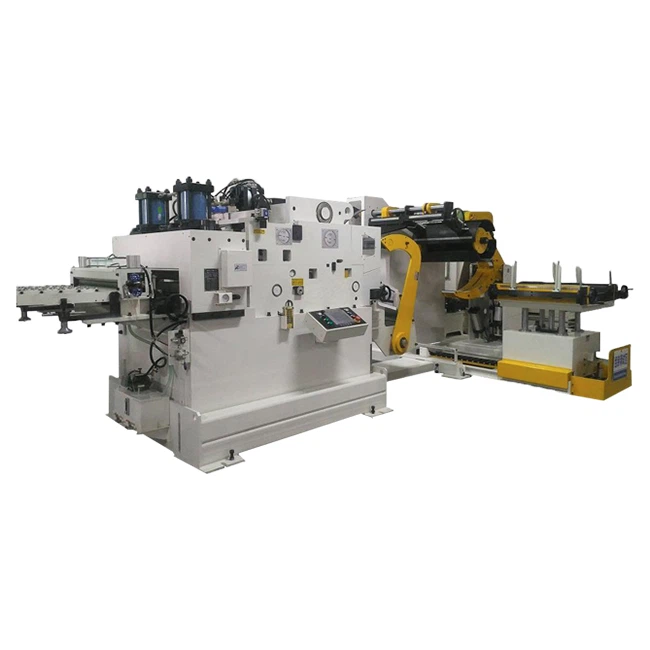
Nu met de voortdurende ontwikkeling van de tijd, worden de vereisten voor de kwaliteit van veel producten steeds strenger. Net als nu zijn er veel verschillende mechanische vereisten. Iedereen denkt dat de drie-in-een feeder een hoge mate van automatisering, nivellering, goede voedingsnauwkeurigheid, hoge synchronisatieprestaties van de ponsmachine, eenvoudige bediening, uitstekende arbeidskosten en ruimtebenutting, enz. Moet hebben. De gunst van de klant. Met de toename van de vraag zijn er echter steeds meer fabrikanten die zich bezighouden met de productie van drie-in-een feeders, maar de kwaliteit die daarmee gepaard gaat, is ook gemengd, vooral in ontwerp en productie. Het probleem.
Bij het toevoerproces van de drie-in-een toevoerinrichting is het, om aan de nauwkeurigheidseisen te voldoen, in het algemeen vereist om de positioneringspen in de vorm in te stellen om de toevoerfout elke keer te elimineren. Daarom moet de toevoerinrichting een relaxatiefunctie hebben, die wordt voltooid in elke toevoerstap. In de toekomst moet de invoerrol worden ontspannen om een herpositionering van elk product te verkrijgen om de cumulatieve fout van elke feed te elimineren. Bovendien is tijdens het gebruik van de drie-in-een toevoerinrichting de krachtbron die wordt gebruikt voor ontspanning luchtdruk, en deze wordt in het algemeen gebruikt in samenhang met de stansmachine. Het is onvermijdelijk dat trillingen optreden, en de drie-in-één plaatsing als gevolg van trillingen zal vaak voorkomen. De schroef zit los en heeft invloed op de nauwkeurigheid van het afvlakken van de invoer. Daarom is de huidige methode om het verzonken gat op de zijplaat direct te verwerken en wordt de afstand tussen de tap en de vaste zijplaten aan het positioneringsschachtuiteinde of de positioneringsas niet toegevoegd. Pas de positioneringsas aan om de fout te elimineren.
Fout één, foutanalyse: ringslang
Redenanalyse: 1. De breedte van de materiaalrol en de positie van het materiaalstopwiel zijn onjuist; 2. De druk van de wals is ongelijk; 3. Het slippen zit vast; 4. De druk van de roller is te groot.
Uitsluitingsmethode: 1, hercorrectie; 2, opnieuw afstellen; 3, controleer of de vormgeleidingsgroef in lijn is met de NC, of er schroot in de mal is, of het materiaal bramen heeft; 4, opnieuw aanpassen.
Fout 2: plotselinge fout tijdens het voeden
Redenanalyse: 1. Of de aanpassing van het materiaal door de NC-feeder geschikt is; 2. De transmissiekloof tussen de roller en de servomotor is te groot; 3. De oneffenheden van het coilmateriaal.
Uitsluitingsmethode: 1. Of de snelheid van de nivelleringsmachine NC is aangepast of dat de tussenafstand tussen de nivellering en de NC, de materiaalbooghoogte en de perforatiesnelheid geschikt zijn; 2. De riem is vastgedraaid; 3. Controleer of de lengte, breedte en dikte van het coilmateriaal standaard zijn.
Fout drie: de voedingsfout heeft een vaste richting
Redenanalyse: 1. De druk van het voedingswiel is onvoldoende; 2. De lengte van de feed is te lang; 3. De feed is onvoldoende; 4. Er zit haar of materiaal in de mal.
Uitsluitingsmethode: 1. Verhoog de druk; 2. Trek het materiaal vanwege de slechte verwijdering van de bovenste mal; 3. Controleer of de breedte van de spoel en de positie van de matrijsgeleidingsplaat geschikt zijn, of dat de matrijs en de NC in lijn liggen; 4. Controleer de aanslagplaat en of de stripper bramen en vreemde voorwerpen heeft.