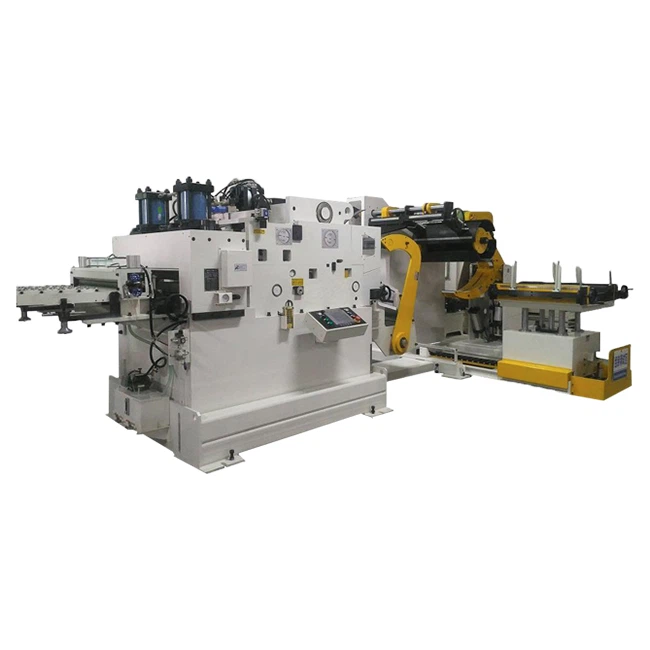
1, reinigingsapparatuur, zal belemmeren de apparatuur en de H-sectie werking van alle puin verwijderen, met name te belemmeren van het staal te lopen van de lasnaad fijn af te maken. 2. volgens aan de breedte en de dikte van de flens-bord van de gecorrigeerde H lichtbundel, de relatieve positie van het bovenste raam, zodanig aanpassen dat het kanaal kan voldoen aan de behoefte van het H-straal bereik.
Opmerking: Wanneer de vleugel bron plaat dikte groter is dan 25mm, het algemeen noodzakelijk is het heen-en terugreis correctie meerdere keren (tussen 1 ~ 2mm telkens).
3, de ontkrulplaten machine voor de lege werking, de transmissie onderdelen moeten verlopen, geen jammen, oververhitting en andere abnormale verschijnselen.
4, het einde van de H-balk in de ontkrulplaten machine, stoppen de belangrijkste drive roller operatie, volgens de dikte van de plaat van de vleugel en de vervorming om te beginnen de lagere druk motor, de druk van een wegwerp aanpassen.
5, volgens de dikte van het web, de breedte van de plaat van de vleugel en de lengte van de longitudinale vervorming van de richting naar de positie van de roller, om ervoor te zorgen dat de gids roller niet aan grote axiale kracht onderworpen is aanpassen.
6, de correctie van de zender en handleiding roller aanpassing, start de belangrijkste drive roller, H-balk lopen in het kanaal, kunt u de vervorming van de flens plaat corrigeren. 7, de apparatuur in het werk moeten aandacht besteden aan veiligheid, zoals mislukking, zouden onmiddellijk moeten ophouden voor inspectie, na het oplossen van problemen als u wilt werken weer.