Ponsen van verschillende producten vereist verschillende eigenschappen van materialen (materiaal, materiaalbreedte of verandering van de materiaaldikte) en verschillende vormen, dus drukken is een zeer belangrijk en vaak frequent proces.
Veel stempel- en verwerkingsbedrijven hebben onvoldoende ervaring. Nadat de vorm voor de pers is gewijzigd, is er een fenomeen dat de NC-feeder niet goed wordt ingevoerd. De medewerkers zijn niet bekend met de operatie en kunnen vaak niet controleren of er een probleem is. Het is gewoon zo dat het stempelen nog steeds goed is, waarom heeft de NC-feeder een probleem? ". Na de matrijswisseling mag de NC-feeder niet worden gevoerd, in principe is dit geen probleem met de Jin Zhide NC-feeder, maar na de matrijswisseling is er geen correct debug- of materiaalprobleem.
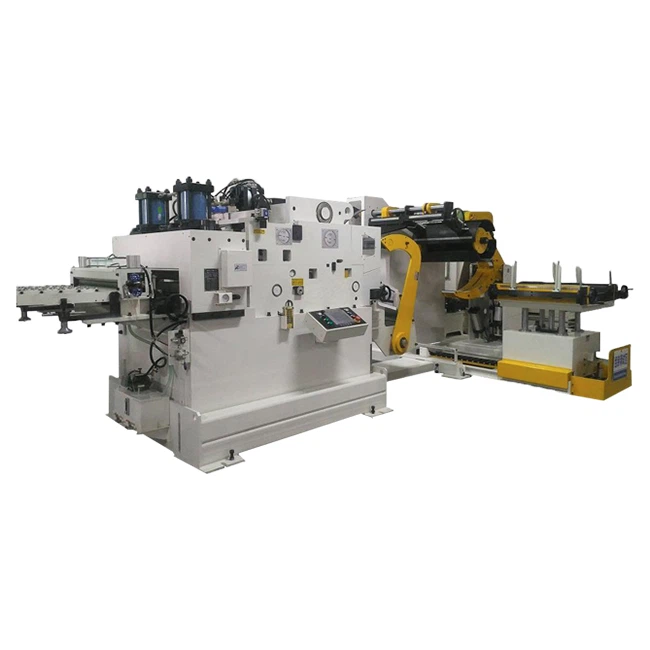
2-in-1 servo feeder productielijn
Wanneer u dit probleem tegenkomt, kunt u het probleem oplossen door de volgende items te volgen:
1. Nadat de pers is gewijzigd, wordt de invoerhoogte van de NC-feeder niet opnieuw aangepast of onjuist aangepast, wat resulteert in een onnauwkeurige invoer. Verschillende mallen hebben verschillende lagere malhoogten. Op dit moment moet de invoerhoogte van de Jinzhide NC-feeder opnieuw worden aangepast aan de hoogte van de nieuw gebruikte mal-ondermal, zodat de invoerhoogte van de NC-feeder en de hoogte van de mal-ondervorm gelijk zijn. Om de voeding accuraat en soepel te maken.
Aanpassing Opmerking: Het is het meest geschikt om de vlakke hoogte van de afvoerplaat van de Jinzhide NC-feeder aan te passen aan het lagere vlak van de matrijs, in plaats van het materiaalniveau aan te passen na het invoeren en de invoerhoogte van de NC-feeder aan te passen. Nadien moet er op worden gelet dat de bevestigingsschroeven van de bevestigingsplaat worden vergrendeld om de voedingsnauwkeurigheid vanwege loszitten te voorkomen.
NC servo feeder gebruik
2. Nadat de pers is gewijzigd, wordt de relaxatiehoek (tijd) van de NC-feeder niet opnieuw aangepast of verkeerd afgesteld, wat resulteert in onnauwkeurige invoer. Verschillende matrijsstempingsprocessen zijn verschillend en de tijd voor de matrijsgeleidepennen om de positie van het materiaalgat te betreden zal anders zijn. Daarom moet de relaxatiehoek (tijd) van de Jinzhide NC-feeder worden aangepast.
Aanpassingsfocus: Jin Zhide pneumatische instelling van de NC-feeder-relaxshoek is om de hoek van de stootnok in te stellen om te ontspannen, nadat de malgeleidepin in de positie van het materiaalgat is gekomen om te ontspannen, wanneer de mal omhoog komt, de geleidepen zich voor het materiaal bevindt geleidegat voor de NC-invoer Het klemmateriaal van de machine wordt gebruikt om de tijd van de relaxatiehoek in te stellen; de Jinzhide mechanische NC-feeder neemt mechanische staafontspanning over. Het principe van relaxatie-aanpassing is om de ontspanningsstaaf aan te passen. Wanneer de matrijsgeleidepen net net in het materiaalgeleidingsgat Start is geschoven om te ontspannen.
NC servo feeder aanpassing
3. Nadat de pers is verwisseld, wordt de NC-feeder afgebogen en is de drukkracht van de persveer niet goed aangepast of zijn links en rechts niet hetzelfde. De materiaaldikte is onjuist aangepast, wat resulteert in onnauwkeurige voeding. Na het één voor één controleren, kan het worden opgelost.
Nadat de pers is gewijzigd, zijn er problemen in de eigenschappen van de gebruikte materialen. De materialen zijn gebogen, de dikte van het materiaal is anders, de bramen zijn ernstig of de dikte overschrijdt het toepasselijke bereik van de machine. De mechanische NC-feeder van Jinzhide mag niet worden gevoerd en de vervanging voldoet aan de norm. Het materiaal kan worden opgelost.