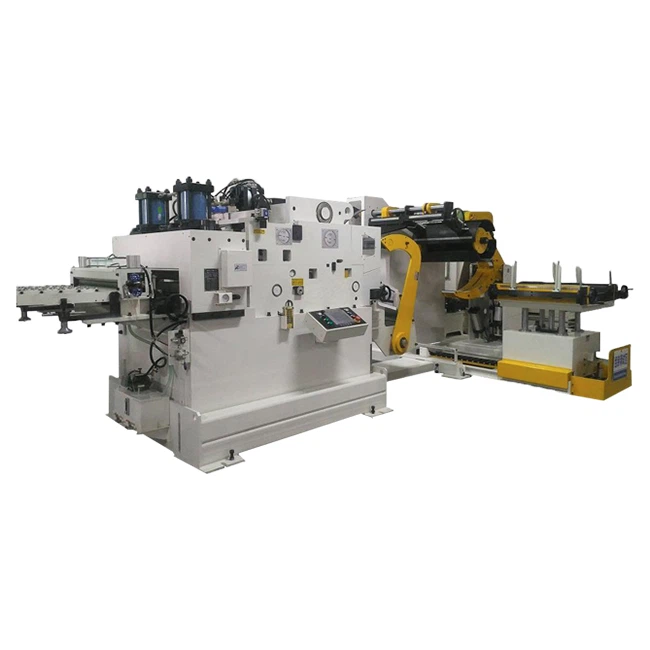
Na jaren van ontwikkeling heeft de precisiestempeltechnologie bevredigende prestaties in de Chinese auto-industrie geleverd. Op dit moment zijn er in China een aantal krachtige bedrijven voor het slijpen van pezen ontstaan. En Dongguan Jinyu productie van stampen feeders, precisie stempelen feeders en andere ponsen apparatuur. Voldoe aan de behoeften van verschillende precisieponsbedrijven.
Op dit moment is het reguliere stempelproces in China nog steeds de vormproductiemodus. Wat betreft het speciale vormingsproces, zoals hydrovormen, horen we vaak vergelijkbare introducties en rapporten, maar op dit moment blijven we voornamelijk in het laboratorium. De hydraulisch vormtechnologie in de industrie, het gebruik van hydraulische afwikkelaar wordt hoofdzakelijk gebruikt bij het vormen van buisvormige delen, terwijl de vreemde landen hoofdzakelijk worden gebruikt bij de vervaardiging van kleine geïndividualiseerde auto-onderdelen. Op dit moment is er nog steeds geen toepassing in de binnenlandse vorming van de dekking.
Hydroforming heeft de opmerkelijke voordelen: ten eerste is de technologie in principe isostatische vorming, die berust op een hogedrukmedium om de vorm van het vel te veranderen. Het vel wordt in de normale richting ingedrukt en bevindt zich in een driewegstatus. De verbetering van lokale vorming, of de vorming van meer gecompliceerde bedekkende delen; ten tweede, zijn vormingsprincipe en vloeibaar medium veranderen de traditionele staal-staalcontactvormingsmethode, die effectief het krassen van vellen kan verminderen en is buitengewoon gunstig voor het verbeteren van de oppervlaktekwaliteit. Ten derde heeft het de beperking van traditioneel stempelen op de richting van het stempelen verbeterd. Ten vierde kan meer procesinhoud in één keer worden gevormd, hetgeen gunstig is voor het verminderen van het aantal processen en vormen. Ten vijfde is koud bewerken van de verharding bij het vormen gunstig voor het verbeteren van de sterkte van het werkstuk. Tegelijkertijd is de productiecyclus van de huidige buitenlandse applicatiesituatie niet langzaam. Hydroformingstechnologie heeft echter ook tekortkomingen. De beperkingen van de toepassing ervan liggen voor de hand: externe vloeibare media en de bijbehorende apparatuur zijn vereist; en het is noodzakelijk om de volgende bewerkingen van de onderdelen uit te voeren vóór het lassen; gezien de invloed op de on-site werkomgeving, is het niet geschikt voor het verwerken van grote volumes.
Stempelen is een van de vier belangrijkste processen in de automobielindustrie. De productieprecisie van het lichaam hangt in grote mate af van de precisie van het stempelen en de montage. Stamping-technologie (stamping feeders) komt voort uit de ontwikkeling en behoeften van massaproductie, vooral in de auto-industrie, en het blijft hetzelfde.
De ontwikkelingsstatus van China's autostempentechnologie komt tot uiting in de volgende aspecten.
1. De buitenhoes is meer geautomatiseerd
De buitenhoes heeft hoge eisen aan de oppervlaktekwaliteit en kan alleen vertrouwen op geautomatiseerde productie. Hoewel de automatische productie van auto-uitwendige onderdelen in China geen hogesnelheidstempeling is, is de mate van automatisering vrij hoog. Dit komt vooral tot uiting in het wijdverbreide gebruik van geautomatiseerde stempels. Regelafstempeling bestaat in het algemeen uit 4 persen om een complete gesloten perslijn te vormen. Het midden is het automatisch voeden en plukken van de robot. De productiecyclus is ongeveer 10 ~ 15 keer / min. De typische is de eerste dubbele actie 1630T en de daaropvolgende 800T. Compressor samenstelling.
2. De binnenhoes van de vloer of de bovenklep wordt automatisch of halfautomatisch geproduceerd
Dergelijke onderdelen worden hoofdzakelijk bepaald door batchproductiemethoden, meestal met behulp van geautomatiseerde of halfautomatische productie. Naast de joint venture is de initiële start van de lokale onderneming in feite een halfautomatische productiemethode voor het stempelen. Semi-automatisch stempelen stelt specifieke eisen aan de pers. Allereerst moet de perstafel groot zijn; ten tweede, omdat de vormkracht te groot is, is de eerste druk 2000T of 2400T en de daaropvolgende pers 1000T of 1250T of meer.
3. De chassis-framedelen worden meestal gemaakt door componentenbedrijven.
De chassis-framedelen worden meestal vervaardigd door het onderdelenbedrijf en naar de OEM gestuurd. Grootschalige onderdelenbedrijven hebben over het algemeen 6 stempels. Gezien het gemak van kwaliteitscontrole en productie logistiek management van de hoofdmotorfabriek, hebben dergelijke onderdelenbedrijven lassen of zelfs daaropvolgende verf- of sproeiprocessen, zodat zij de assemblage rechtstreeks aan de OEM kunnen leveren. component.
4. Precision stamping-technologie ontwikkelt zich snel
Precisie-stempelingstechnologie is ontstaan in Zwitserland met de ontwikkeling van de horlogewereldindustrie. Het is een van de belangrijkste technologieën in de ontwikkeling van de auto-industrie. Het heeft belangrijke toepassingen bij de vervaardiging van sommige assemblagedelen van auto's, zoals deurscharniersamenstelling en glasheffersamenstelling. Deze onderdelen zijn 3-5 mm dik en vereisen hoge precisie en sterkte, en de montagebeweging is soepel en betrouwbaar.
Als het gaat om autostempentechnologie, kan het ontwerp van auto-stempelmatrijzen niet worden genegeerd.
Automotive stempelen sterven ontwerp kijkt uit naar verbetering van CAD / CAE systeemintegratie technologie. Het CAD / CAE-systeem dat momenteel op de markt is, is sinds 10 jaar geleden enorm veranderd. Het was een meer algemeen systeem. Veel adaptieve ontwikkeling of transformatie is ongetwijfeld een enorme verbetering. Sommige typische CAD / CAE-systemen die momenteel op de markt zijn, zijn zeer krachtig, maar in praktische toepassingen is het altijd moeilijk om de gewenste resultaten te bereiken als gevolg van veranderingen in de omgeving of er zijn enkele onbevredigende plaatsen. Vanuit het perspectief van kostenreductie en service is het beter als er een krachtig binnenlands CAD / CAM-systeem is.
Op de lange termijn zal de integratie van CAD / CAE een vraag of trend worden. In feite zijn er veel van dergelijke pogingen nu, maar het is niet erg bevredigend van het toepassingseffect. Het is noodzakelijk voor CAD / CAE-systeemontwikkelaars om een speciale kamming, analyse en karakterisering van de ontwerpideeën van de cover-mal te maken en vervolgens een gezamenlijk punt te vinden vanuit het perspectief van het softwaresysteem. Wat op dit gebied beter is, is het Thinkdesign-systeem, dat in staat is om de intentie van de ingenieur in rebound-verwerking te bereiken.