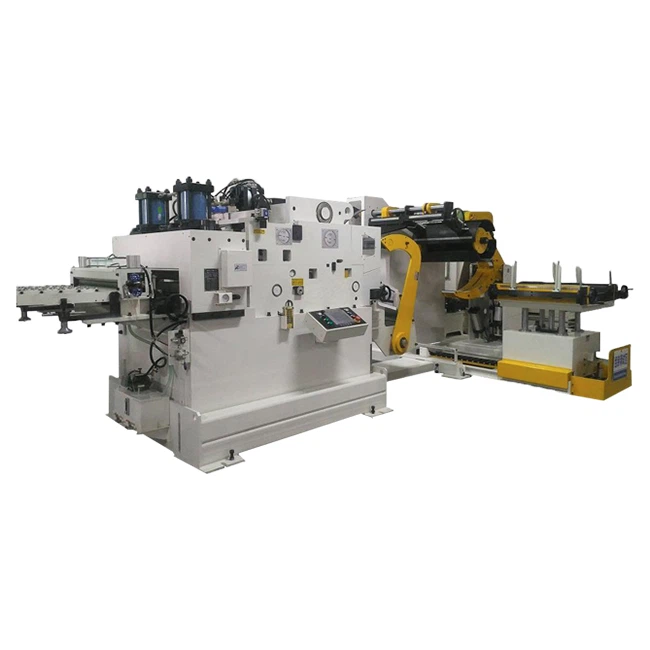
Net als de rollerfeeder van de tweede generatie, gebruikt de NC-feeder als voederapparaat van de derde generatie nog steeds de roller pinch-voermethode. Als roller-pinch-invoerapparaat hebben de kwaliteit van de roller en de verwerkingskwaliteit direct invloed op de nauwkeurigheid van de invoer, de gladheid van het oppervlak van het materiaal en de levensduur van de machine.
Omdat de invoerrol van de NC-feeder zo belangrijk is, hoe kan deze dan worden verwerkt om de nauwkeurigheid ervan te garanderen? Om klanten de NC-feeder, het toonaangevende merk in de thuisvoederindustrie, beter te laten begrijpen en begrijpen, wordt in detail uitgelegd hoe de feederrol is geëvolueerd van lagerstaal naar uiterst precieze invoerrol. Vanwege het gecompliceerde bewerkingsproces worden de verwerkingsstappen stap voor stap uitgelegd:
Dikke plaat NC-feeder
1. Het heeft de voorkeur om hoogwaardig geïmporteerd lagerstaal (meestal huishoudelijk) met een diameter van Φ80mm (klein machinetype NC-200, NC-300, NC-400 bovenste vat 65 mm) als grondstof te selecteren en uit te voeren de tekeningen verstrekt door de technische afdeling op de zaagmachine. Voor het zagen heeft de snijafmeting een bewerkingstoegift van 5 mm nodig.
NC-feedertrommelverwerking
2. Ontdooien en warmtebehandeling van het gezaagde geïmporteerde dragende staal. De inductielageroven wordt gebruikt om het inlaatlagerstaal van de NC-feeder te verwarmen tot 500-650 ° C voor het temperen. Dit afschrik- en ontlaatproces kan de prestaties van het staal aanzienlijk verbeteren en de sterkte, plasticiteit en taaiheid ervan aanzienlijk verbeteren. Om het een goede uitgebreide verwerkingsprestatie te laten hebben.
3. Vormen en verwerken van het geharde lagerstaal met behulp van CNC-numerieke besturingswerktuigmachines. De belangrijkste processen van het vormingsproces zijn: correctie van de maat (fixatie van de totale lengte volgens de procestekeningen), machinale bewerking van het centrale gat aan beide uiteinden, voorbewerking van de vorm (resterende machinale bewerking voor radiale afmetingen) en twee ronde staven Einde gezicht.
NC-feederrolvoorraad
4. Het oppervlak van het lagerstaal wordt onderworpen aan een hoogfrequente afschrikbehandeling met behulp van hoogfrequente afschrikapparatuur. Dit proces vereist speciale aandacht alleen om een snelle verwarming te vereisen, zodat het oppervlak van het lagerstaal snel de afschriktemperatuur bereikt en onmiddellijk afkoelt wanneer de warmte te laat is om door het midden van het lagerstaal te gaan om plaatselijk afkoelen te bereiken. Hierdoor behoudt de bewerkte NC-toevoerrol zijn oorspronkelijke goede taaiheid bij het bereiken van een oppervlak met een hoge hardheid en een hoge slijtvastheid.
5. Ruw oppervlakslijpen van de NC-toevoerrol. Wanneer het oppervlak van de trommel ruw geslepen is, is het noodzakelijk om er op te letten dat de verwerking van de radiale afmeting kleiner is dan de vereiste afmeting van de verwerkingstekeningen, zodat de positie van de hardverchromende beplating gereserveerd is.
NC-feeder roller processing technologie
6. Het oppervlak van de NC-toevoerrol is hard verchroomd. Door het oppervlak van de Jinzhide NC-feederrol te voorzien van verchromen (standaarddikte van 0,15 mm aan één kant), kunnen de eigenschappen van chroom worden gebruikt om de hardheid, slijtvastheid, temperatuurbestendigheid en corrosieweerstand van de wals te verbeteren.
7. De laatste stap van de verwerking is om het slijpen van de NC-toevoerrol te voltooien. Alle afmetingen moeten worden gecontroleerd binnen de toleranties van de tekening tijdens het afwerkingsproces en de oppervlakteruwheid moet worden geregeld binnen het bereik van Ra 0,16-0,32 μm om de slingering tussen de positie van het lager en de concentriciteit van de trommel te garanderen.