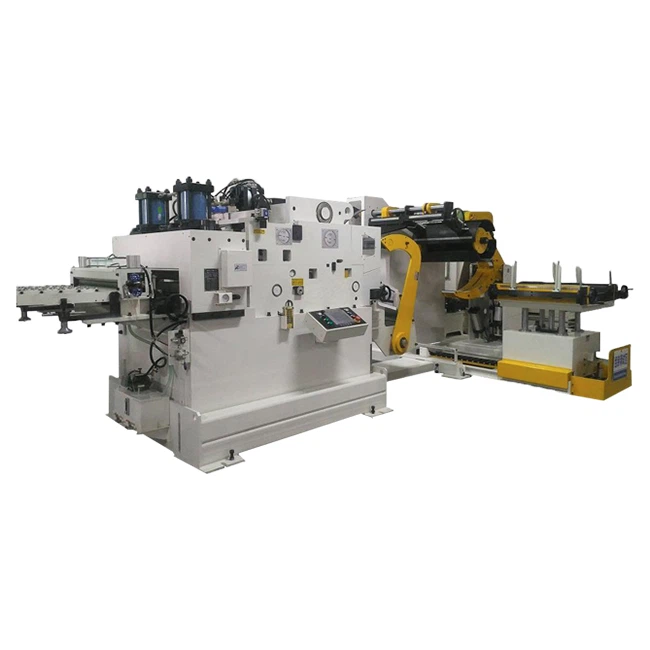
Ten eerste de structuur van de machine
1. Het keurt de borstelloze servomotoraandrijving van uitstekende kwaliteit goed, die effectief de tijd van het verzenden, het aanpassen en het testen inperkt.
2. De hooggevoelige decoder wordt gebruikt, de feedback is nauwkeurig en de nauwkeurigheid van de feeder is verbeterd.
3, synchrone riemaandrijving wanneer gebruikt, kan de versnellingshiaat elimineren, slijtage minder, geen lawaai, geen smering, veilig en milieuvriendelijk.
4, motor ingebouwd type, kan schade voorkomen tijdens het hanteren en laden en lossen.
Ten tweede, de installatie
1. Boor aan de kant van de stanscilinder 4 taps op basis van de positie en het formaat van de montageplaat en bevestig de montageplaat.
2. Til het hoofdgedeelte op met een tilband, breng de sleutel op een lijn tussen de schuifplaat en de montageplaat en bevestig het hoofdgedeelte op de montageplaat met twee bijpassende bouten.
3. Wanneer de hoogte van de feeder niet overeenkomt met het stempelen van de matrijs, heeft de NC-feederschuif een aanpassing van ongeveer 100 mm voor aanpassing. Op dit moment kunnen de twee bouten op het skateboard worden losgemaakt en op de montageplaat worden bevestigd. De bouten kunnen de horizontale positie van de feeder wijzigen en de schroeven na de juiste positie vastdraaien.
4. Bevestig de mal om ervoor te zorgen dat de mal loodrecht staat op de richting van de roller en installeer de ontspannen positie op de ponsschuif. (Opmerking: als er een afstand is tussen de pallet en de onderste matrijs bij het ponsen van het dunne materiaal, moet de geleide-inrichting zodanig worden geïnstalleerd dat het materiaal niet gebogen wordt en de mal loodrecht op de rol wordt bevestigd, anders wordt het materiaal scheef, de feeder heeft weerstand, waardoor de afleverafstand varieert.)
5. Installeer een elektrische schakelkast en een naderingsschakelaar op het juiste deel van de pers en controleer of deze goed werkt.
Ten derde, de aanpassingstest
1. Start de correctiemachine of het materiaalframe en laat het materiaal langzaam los.
2. Pas de positie van de twee vasthoudrollen aan de breedte van het materiaal aan, om de werking van het materiaal niet te hinderen.
3, zal de hendel op het podium ontspannen, het materiaal tussen de bovenste en onderste rollen plaatsen, de losse hendel neerzetten, de bevestigingsschroef van de materiaaldikte-instelknop losdraaien, de hendel op en neer bewegen, de ontspanningssteun een schommelingsopening van ongeveer 5 mm, en vergrendel vervolgens de bevestigingsschroef van de handgreep. (Opmerking: als er geen opening in de relaxatiebeugel is, zal het materiaal niet strak en glad zijn, waardoor de feeder onnauwkeurig is.Wanneer de dikte van het materiaal verandert, moet het opnieuw worden aangepast).
4. De functie van de drukveer moet druk op de hogere rol uitoefenen, zodat de hogere rol het materiaal kan drukken en het materiaal weg verzenden, zodat zou de druk op het principe moeten worden gebaseerd dat het materiaal niet uitglijdt, en de druk moet worden verhoogd als de dikte dik is.
5. Kijk na het instellen van de lengte van de feeder naar de feitelijke situatie en stel de snelheid van de feeder dienovereenkomstig in. De manier van instellen zal later in detail worden beschreven.
6. Nadat de relevante parameters van de feeder zijn ingesteld, is de werkelijke feederlengte niet gelijk aan de ingestelde waarde vanwege het nummer van de deler. Daarom drukt u in de handmatige modus op de feedertest, punch, stroke, stamping, pas de werkelijke lengte van de feeder aan.
7. Wanneer de punt van de geleidepen in de mal het gat van de geleidepen binnendringt, stelt u de losse schroef in op het lager dat de losse beugel raakt totdat het materiaal is ontspannen en de schroefmoer is vergrendeld (de pneumatisch losse feedermachine moet aangepast) De ontspanningshoek is ongeveer ± 15o.
8. De aanpassing van de voedermachine wordt aangepast door de roterende nok van de ponsmachine. Het zogenoemde startstartsignaal is om de voermachine te starten met een hoek van de ponskrukas. De aanbevolen hoek van de voermachine is 9 tot 3 (240o). -90o).
9. Nadat de instelling is voltooid, moet de testmodus single-punched zijn en kan de productie na aanpassing worden voortgezet.